ان لائن معائنہ کو اکثر خرابیوں کو تیزی سے پکڑنے کے طریقے کے طور پر فروخت کیا جاتا ہے۔ حقیقی صحت سے متعلق آئرن کاسٹنگ لائن پر، جب فیصلے کیے جاتے ہیں تو اس کی بڑی قدر بدل جاتی ہے۔ میں نے ننگبو سپریم مشینری کمپنی لمیٹڈ میں آئرن کاسٹنگ پروڈکشن کے ساتھ ان دنوں سے کام کیا ہے جب گرے آئرن اور ڈکٹائل آئرن کاسٹنگ کا زیادہ تر آنکھ، نل اور کیلیپر سے معائنہ کیا جاتا تھا۔ خودکار لائنوں اور ان لائن معائنہ میں تبدیلی نے تجربے کی ضرورت کو ختم نہیں کیا ہے۔ اس نے اس تجربے کو اوپر کی طرف منتقل کر دیا ہے — پگھلنے، بہانے، ٹھنڈک کرنے، اور یہاں تک کہ مشینی میں۔ یہ مضمون دیکھتا ہے کہ کس طرح ان لائن معائنہ اصل میں درست آئرن کاسٹنگ کوالٹی کنٹرول کو تبدیل کرتا ہے، کون سی ٹیکنالوجیز ادا کرتی ہیں، اور وہ کہاں کم پڑتی ہیں۔
ان لائن معائنہ صرف ایکس رے نہیں ہے: جو ہم اصل میں آئرن کاسٹنگ لائنز پر استعمال کرتے ہیں۔
جب گاہک سنتے ہیں کہ ہم درست آئرن کاسٹنگ کے لیے ان لائن معائنہ کا استعمال کرتے ہیں، تو بہت سے لوگ فرض کرتے ہیں کہ ہم ہر حصے کے ایکسرے کے بارے میں بات کر رہے ہیں۔ یہ حقیقت پسندانہ نہیں ہے۔ ایکس رے مفید ہے، لیکن یہ سست، مہنگا، اور اکثر گرے آئرن پمپ ہاؤسنگ یا ڈکٹائل آئرن والو باڈی کے لیے بہت زیادہ ہوتا ہے۔ اصل میں پروڈکشن لائن پر جو کام کرتا ہے وہ ایک تہہ دار نقطہ نظر ہے: بھٹی پر تھرمل تجزیہ، ڈالنے والے اسٹیشن پر انفراریڈ مانیٹرنگ، صفائی کے بعد مشین کا وژن، اور اہم بیچوں کے لیے ٹارگٹڈ ایکسرے یا الٹراسونک ٹیسٹنگ۔
ننگبو سپریم مشینری کمپنی، لمیٹڈ میں، ہم تیار کر رہے ہیں۔ لوہے کی casgrayntig,لچکدار آئرن کاسٹنگ، اورصحت سے متعلق سرمایہ کاری کاسٹنگ25 سال سے زیادہ کے لئے. کمپنی نے 1990 میں آئرن کاسٹنگ اور سٹینلیس سٹیل کاسٹنگ کے ساتھ آغاز کیا، پھر 2000 کے بعد اسٹیل کاسٹنگ لائن کا اضافہ کیا۔ ایک سبق جو دہرایا جاتا ہے وہ آسان ہے:ان لائن معائنہ صرف اس وقت کام کرتا ہے جب یہ عمل کے فیصلے سے منسلک ہوتا ہے۔اگر ڈیٹا اگلی حرارت، اگلی مولڈ، یا اگلی مشینی سیٹ اپ کو تبدیل نہیں کرتا ہے، تو یہ صرف ریکارڈ رکھنا ہے۔
لاگت کی دلیل: کیوں مسترد شدہ کاسٹنگ صرف نظر آنے والا نقصان ہے۔
جب حتمی معائنے میں درست آئرن کاسٹنگ کو مسترد کر دیا جاتا ہے، تو ظاہر ہونے والا نقصان خود کاسٹنگ کا ہوتا ہے۔ پوشیدہ نقصان عام طور پر بڑا ہوتا ہے۔ آپ پہلے ہی پگھلنے والی توانائی، مولڈنگ ریت، مزدوری، مشینی الاؤنس، اور بعض اوقات کسٹمر ڈیلیوری سلاٹ استعمال کر چکے ہیں۔ ASTM A536 65-45-12 میں بنائے گئے ایک نچلے لوہے کے ہائیڈرولک مینی فولڈ کے لیے، مشینی کے بعد پائے جانے والے سکڑنے کی خرابی کا مطلب ایک ٹوٹا ہوا حصہ ہو سکتا ہے جس میں پہلے سے ہی نازک چہروں سے 2–3 ملی میٹر مواد ہٹا دیا گیا ہے۔ یہ صرف کاسٹنگ نقصان نہیں ہے۔ یہ مشینی صلاحیت کا نقصان ہے۔
یہی وجہ ہے کہ میں ان لائن معائنہ کا فیصلہ کرنے کو ترجیح دیتا ہوں کہ یہ کتنی جلدی مداخلت کر سکتا ہے۔ ایک تھرمل تجزیہ پڑھنا جو ڈالنے سے پہلے کم بقایا میگنیشیم کے رجحان کو جھنڈا دیتا ہے ایک پورے لاڈلے کو بچا سکتا ہے۔ ایک انفراریڈ کیمرہ جو 1380 ° C سے کم درجہ حرارت کو پکڑتا ہے پتلی دیواروں کے سرمئی آئرن کاسٹنگ میں سرد شٹ کو روک سکتا ہے۔ شاٹ بلاسٹنگ کے بعد ایک مشین ویژن سٹیشن مشینی مرکز تک پہنچنے سے پہلے سطح کی شگاف کو پکڑ سکتا ہے۔ ان میں سے کوئی بھی حتمی معائنہ کی جگہ نہیں لیتا۔ وہ ان نقائص کی تعداد کو کم کرتے ہیں جو کبھی حتمی معائنہ تک پہنچتے ہیں۔
گرے آئرن، ڈکٹائل آئرن، اور انویسٹمنٹ کاسٹنگ سے ملاپ انسپیکشن ٹیکنالوجی
ہر ان لائن معائنہ کی ٹیکنالوجی ہر آئرن کاسٹنگ کے عمل میں فٹ نہیں بیٹھتی ہے۔ نیچے دی گئی جدول وہ عملی موازنہ ہے جو میں لائن کو ترتیب دیتے وقت استعمال کرتا ہوں۔ یہ کوئی نظریاتی درجہ بندی نہیں ہے۔ یہ اس بات کی عکاسی کرتا ہے کہ ہم نے حقیقی پیداواری منزلوں پر کیا کام دیکھا ہے۔
| ٹیکنالوجی | بہترین فٹ | عام پتہ لگانے کی رفتار | اہم نقائص پکڑے گئے۔ | آئرن کاسٹنگ پر پابندی |
|---|---|---|---|---|
| تھرمل تجزیہ | پگھلنے اور نوڈولرائزیشن کنٹرول | 30-90 سیکنڈ فی حرارت | کاربن کے مساوی بڑھے، نوڈولرٹی دھندلا، سردی کا رجحان | بالواسطہ پیمائش؛ میٹالوگرافی کے ساتھ انشانکن کی ضرورت ہے۔ |
| اورکت تھرمل امیجنگ | درجہ حرارت اور سڑنا بھرنا ڈالنا | ڈالنے کے دوران حقیقی وقت | سرد بند، غلط چلنا، درجہ حرارت کا انحراف | صرف نظر کی لکیر؛ دھواں اور لاڈل پوزیشننگ مداخلت کر سکتے ہیں |
| مشین وژن | صفائی کے بعد سطح کا معائنہ | 1-5 سیکنڈ فی حصہ | دراڑیں، burrs، کولڈ شٹس، گمشدہ مواد، ریت کی شمولیت | اندرونی نقائص نہیں دیکھ سکتے؛ روشنی اور جزوی واقفیت کا معاملہ |
| ریئل ٹائم ایکس رے | حفاظت کے لیے اہم ڈکٹائل آئرن اور اسٹیل کاسٹنگ | 10-60 سیکنڈ فی حصہ | سکڑنا porosity، اندرونی دراڑیں، inclusions | اعلی قیمت؛ سست لائن کی رفتار؛ تابکاری کی حفاظت کی ضروریات |
| الٹراسونک ٹیسٹنگ | ہیوی سیکشن ڈکٹائل آئرن اور اسٹیل کاسٹنگ | 2–10 سیکنڈ فی پوائنٹ | اندرونی خالی جگہیں، دراڑیں، موٹے حصوں میں نوڈولرٹی کا تغیر | جوڑے کی ضرورت ہے؛ پیچیدہ جیومیٹریاں مشکل ہیں۔ |
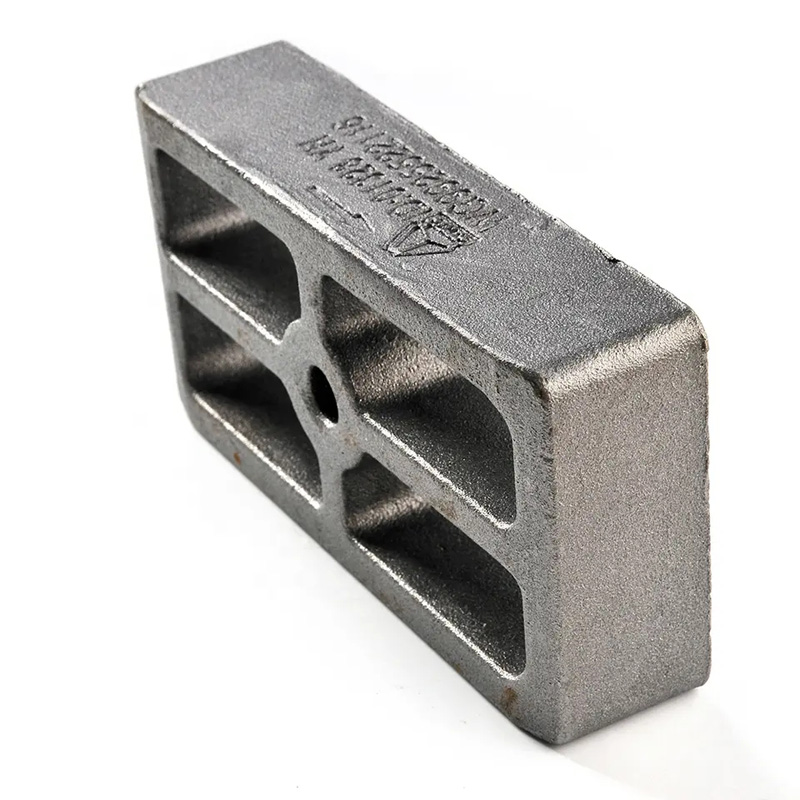
گرے آئرن کاسٹنگ کے لیے جیسے ہائیڈرولک والو باڈیز اور مشین ٹول کے اجزاء، مشین ویژن اور انفراریڈ پوورنگ مانیٹرنگ عام طور پر بہترین واپسی فراہم کرتی ہے۔ گرے آئرن کا فلیک گریفائٹ اسے اچھی ڈیمپنگ اور تھرمل چالکتا دیتا ہے، لیکن اس کا مطلب یہ بھی ہے کہ سطح کے نقائص اتنے عام ہیں کہ خودکار بصری معائنہ کا جواز پیش کیا جا سکے۔ لچکدار آئرن کاسٹنگ کے لیے، تھرمل تجزیہ اور ٹارگٹڈ ایکس رے مادے کو زیادہ اہمیت دیتے ہیں کیوں کہ نوڈولرٹی اور اندرونی تندرستی براہ راست لمبائی اور تھکاوٹ کی زندگی کو متاثر کرتی ہے۔ درست سرمایہ کاری کاسٹنگ کے لیے، ترجیح موم کے پیٹرن کے طول و عرض اور شیل کی سالمیت میں بدل جاتی ہے، جہاں لیزر اسکیننگ اور ڈیٹا لاگنگ کا عمل اکثر ان لائن ریڈیوگرافی سے زیادہ اہمیت رکھتا ہے۔
ان لائن معائنہ مشینی اور اسمبلی سے کیسے جڑتا ہے۔
ننگبو سپریم مشینری کمپنی لمیٹڈ میں آئرن کاسٹنگ تیار کرنے کے سالوں سے میں نے ایک چیز سیکھی ہے کہ کوالٹی کنٹرول فاؤنڈری کے دروازے پر نہیں رک سکتا۔ ایک درست آئرن کاسٹنگ جو جہتی معائنہ سے گزرتی ہے اگر کاسٹنگ کی سختی یا مائیکرو اسٹرکچر مختلف ہوتی ہے تو مشینی مرکز میں اب بھی ناکام ہو سکتی ہے۔ مثال کے طور پر سردی کے ساتھ گرے آئرن رواداری کے اندر پیمائش کر سکتا ہے لیکن کاربائیڈ ٹولنگ کو تباہ کر سکتا ہے۔ کم نوڈولرٹی والا ڈکٹائل آئرن آسانی سے مشین بنا سکتا ہے لیکن پریشر ٹیسٹ میں ناکام ہو جاتا ہے۔
یہ وہ جگہ ہے جہاں ان لائن معائنہ کا ڈیٹا فاؤنڈری سے آگے قیمتی ہو جاتا ہے۔ جب ہم تھرمل تجزیہ کے نتائج کو ریکارڈ کرتے ہیں، درجہ حرارت ڈالتے ہیں، اور بیچ کے ذریعے کولنگ ڈیٹا، ہم انہیں مشینی کارکردگی کے ساتھ جوڑ سکتے ہیں۔ اگر کوئی صارف گرے آئرن کاسٹنگ کے مخصوص بیچ پر چہچہانے یا ضرورت سے زیادہ ٹول پہننے کی اطلاع دیتا ہے، تو ہم کاربن کے مساوی اور کولنگ ریٹ کا پتہ لگا سکتے ہیں۔ اگر مشینی کرنے کے بعد لوہے کا ڈکٹائل کاسٹنگ لیک ٹیسٹ میں ناکام ہوجاتا ہے، تو ہم میگنیشیم کی بقایا اور نوڈولرٹی رجحان کا جائزہ لے سکتے ہیں۔ یہ ٹریس ایبلٹی گلیمرس نہیں ہے، لیکن یہ وہی ہے جو کوالٹی کنٹرول کو پروسیس کنٹرول میں بدل دیتا ہے۔
ان صارفین کے لیے جو ہماری طرف سے آئرن کاسٹنگ اور تیار شدہ مشینی پرزے دونوں وصول کرتے ہیں، یہ تعلق الزام کے کھیل کو کم کرتا ہے۔ اس بات پر بحث کرنے کے بجائے کہ آیا خرابی کاسٹنگ یا مشینی سے آئی ہے، ہم ڈیٹا کو ایک ساتھ دیکھ سکتے ہیں۔
ڈکٹائل آئرن ہائیڈرولک مینی فولڈز کے لیے ایک عملی ترتیب کی مثال
میں ایک ٹھوس مثال دیتا ہوں۔ فرض کریں کہ ہم 8-12 ملی میٹر کی دیوار کی موٹائی کے ساتھ ایک ڈکٹائل آئرن ہائیڈرولک کئی گنا، میٹریل ASTM A536 65-45-12، اور نازک چہروں پر 2.5 ملی میٹر کا مشینی الاؤنس چلا رہے ہیں۔ گاہک کو مشیننگ کے بعد پریشر ٹائٹنس ٹیسٹ اور کم از کم 85% کی نوڈولرٹی کی ضرورت ہوتی ہے۔
پگھلنے کی طرف، ہم کیمسٹری کے لیے آپٹیکل ایمیشن اسپیکٹومیٹری اور کاربن کے مساوی اور نوڈولرٹی رجحان کے لیے تھرمل تجزیہ استعمال کریں گے۔ ٹارگٹ ونڈو C 3.5–3.7%، Si 2.2–2.5%، Mg 0.04–0.06% ہے۔ ڈالنے کی طرف، اورکت تھرمل امیجنگ 1390 ° C اور 1420 ° C کے درمیان رکھتے ہوئے، ڈالنے والے درجہ حرارت کی نگرانی کرتی ہے۔ صفائی کے بعد، مشین کا وژن سطح کے دراڑ اور ٹھنڈے بند ہونے کی جانچ کرتا ہے۔ اہم بیچوں کے لیے، ریئل ٹائم ایکس رے یا الٹراسونک ٹیسٹنگ پورٹ باسز کے ارد گرد موٹے حصے میں اندرونی سکڑنے کی جانچ کرتا ہے۔
یہ ترتیب ایکس رے کے ساتھ ہر حصے کا معائنہ نہیں کرتی ہے۔ یہ صحیح مرحلے پر صحیح ٹیکنالوجی کا استعمال کرتا ہے۔ نتیجہ مشینی میں کم حیرت اور زیادہ مستحکم پریشر ٹیسٹ پاس کی شرح ہے۔ میرے تجربے میں، یہ مجموعہ مارکیٹ میں سب سے مہنگی معائنہ مشین خریدنے سے زیادہ اہمیت رکھتا ہے۔
ان لائن انسپکشن سسٹم خریدنے سے پہلے میں کیا چیک کروں گا۔
اگر آپ درست آئرن کاسٹنگ کے لیے ان لائن معائنہ کا جائزہ لے رہے ہیں، تو میں آلات کے بروشرز کو دیکھنے سے پہلے چار سوالات پوچھوں گا۔ سب سے پہلے، آپ کس عیب کو روکنے کی کوشش کر رہے ہیں، اور یہ کس عمل کے مرحلے میں پیدا ہوتا ہے؟ دوسرا، آپ ڈیٹا کے ساتھ کیا کریں گے- کیا یہ ایک سیٹ پوائنٹ کو تبدیل کرے گا، ڈالنا بند کر دے گا، یا مشینی آفسیٹ کو ایڈجسٹ کرے گا؟ تیسرا، معائنہ کے نظام کی لاگت کے مقابلے میں کھوئی ہوئی خرابی کی قیمت کیا ہے؟ چوتھا، تنصیب کے بعد نظام کو کون برقرار رکھے گا اور کیلیبریٹ کرے گا؟
ننگبو سپریم مشینری کمپنی، لمیٹڈ میں، ہماری پروڈکشن دستی کام سے خودکار مشینری تک تیار ہوئی ہے کیونکہ آٹومیشن مستقل مزاجی کے مسائل کو حل کرتی ہے جو دستی کام نہیں کر سکتے۔ لیکن عمل کی رائے کے بغیر آٹومیشن صرف تیز تر تغیر ہے۔ ان لائن انسپیکشن فیڈ بیک لوپ ہے جو آٹومیشن کو درست آئرن کاسٹنگ کوالٹی کنٹرول کے لیے مفید بناتا ہے۔
اکثر پوچھے گئے سوالات
کیا ان لائن معائنہ آئرن کاسٹنگ کے حتمی معائنہ کی جگہ لے لیتا ہے؟
نمبر۔ ان لائن معائنہ حتمی معائنہ تک پہنچنے والے نقائص کی تعداد کو کم کرتا ہے، لیکن بیچ کے نمونے لینے اور کسٹمر کے لیے مخصوص قبولیت کے معیار کے لیے حتمی معائنہ ابھی بھی ضروری ہے۔ حفاظت کے لیے اہم ڈکٹائل آئرن کاسٹنگ کے لیے، حتمی جہتی اور دباؤ کی جانچ لازمی ہے۔
گرے آئرن کاسٹنگ کے لیے کون سی ان لائن انسپیکشن ٹیکنالوجی سب سے زیادہ لاگت سے موثر ہے؟
زیادہ تر گرے آئرن کاسٹنگ لائنوں کے لیے، صفائی کے بعد مشین کا وژن اور انفراریڈ ڈالنے والے درجہ حرارت کی نگرانی تیز ترین واپسی کی پیشکش کرتی ہے۔ وہ لائن کو نمایاں طور پر سست کیے بغیر سطح کے نقائص اور کولڈ شٹس کو پکڑتے ہیں۔ تھرمل تجزیہ بھی اہم ہے، لیکن یہ جزوی معائنہ کے آلے کے بجائے پگھلنے والے کنٹرول کا آلہ ہے۔
کیا انلائن انسپکشن کرنے سے ڈکٹائل آئرن میں نوڈولرٹی کے مسائل کا پتہ چل سکتا ہے؟
یہ ایک رجحان کی نشاندہی کر سکتا ہے، لیکن یہ حقیقی وقت میں حتمی nodularity نمبر نہیں دیتا ہے۔ تیز میٹالوگرافی کے ساتھ مل کر تھرمل تجزیہ یہ ظاہر کر سکتا ہے کہ آیا میگنیشیم کی بقایا اور کولنگ کریو متوقع کھڑکی کے اندر ہیں۔ اگر رجحان کھڑکی سے باہر ہے تو، فاؤنڈری علاج یا ڈالنے کی ترتیب کو ایڈجسٹ کر سکتی ہے۔
ننگبو سپریم مشینری کمپنی، لمیٹڈ سرمایہ کاری کاسٹنگ کے لیے ان لائن انسپکشن کو کیسے سپورٹ کرتی ہے؟
درست سرمایہ کاری کاسٹنگ کے لیے، ہم موم کے پیٹرن کے جہتی استحکام، خول کی موٹائی، اور درجۂ حرارت کے ریکارڈ پر توجہ مرکوز کرتے ہیں۔ لیزر سکیننگ اور پراسیس ڈیٹا لاگنگ ان کاسٹنگز کے لیے ان لائن ایکس رے سے زیادہ کارآمد ہوتے ہیں۔ ہم الائے، جیومیٹری، اور گاہک کی قبولیت کے معیار کی بنیاد پر معائنہ کے طریقہ کار کو ترتیب دیتے ہیں۔
آئرن کاسٹنگ معائنہ کے لیے عام طور پر کن معیارات کا حوالہ دیا جاتا ہے؟
عام حوالہ جات میں گرے آئرن کے لیے ASTM A48، ڈکٹائل آئرن کے لیے ASTM A536، اسفیرائیڈل گریفائٹ کاسٹ آئرن کے لیے ISO 1083، جہتی رواداری کے لیے ISO 8062، اور ریڈیوگرافک امتحان کے لیے ASTM E446 یا E186 شامل ہیں۔ قابل اطلاق معیار مواد اور درخواست پر منحصر ہے.
اگر آپ درست آئرن کاسٹنگ پروجیکٹ کے لیے ان لائن معائنہ کا جائزہ لے رہے ہیں، یا گرے آئرن، ڈکٹائل آئرن، یا سرمایہ کاری کاسٹنگ کوالٹی کنٹرول پر بات کرنا چاہتے ہیں، تو آپ رابطہ کر سکتے ہیں۔ننگبو سپریم مشینری کمپنی لمیٹڈبراہ راست اپنے مادی گریڈ، اہم جہتوں اور خرابی کے خدشات کا اشتراک کریں، اور ہم آپ کی پروڈکشن لائن کے لیے ایک عملی معائنہ کی ترتیب کی وضاحت کرنے میں مدد کر سکتے ہیں۔