ایک توسیعی شیل راک بولٹ راک اینکرنگ کو کیسے بہتر بناتا ہے؟
ایک توسیعی شیل راک بولٹ ارد گرد کی چٹان یا کنکریٹ کے خلاف پھیل کر ایک مکینیکل اینکرنگ پوائنٹ بناتا ہے۔ اس آرٹیکل میں، ہم وضاحت کرتے ہیں کہ M16 ایکسپینشن شیل راک بولٹس کیسے کام کرتے ہیں، جعلی کاربن اسٹیل کے خول اور کاسٹ آئرن اینکر بولٹ کیوں استعمال کیے جاتے ہیں، اور کس طرح مینوفیکچرنگ، مشیننگ، اور معیار کا معائنہ مصنوعات کی مستقل مزاجی کو متاثر کرتا ہے۔ دھاتی کاسٹنگ کے ہمارے 25 سال سے زیادہ کے تجربے پر روشنی ڈالتے ہوئے، سپریم مشینری راک اینکرنگ اجزاء کے انتخاب اور تیاری کے لیے عملی تحفظات کا اشتراک کرتی ہے۔
مندرجات کا جدول
- ایک توسیعی شیل راک بولٹ کیسے کام کرتا ہے؟
- کلیدی اجزاء اور مواد کا انتخاب
- ہم کس طرح توسیعی شیل راک بولٹ تیار کرتے ہیں۔
- راک اینکرنگ کی کارکردگی کو متاثر کرنے والے عوامل
- M16 راک اینکر بولٹس کی مخصوص ایپلی کیشنز
- کوالٹی کنٹرول اور معائنہ
- اکثر پوچھے گئے سوالات
ایک توسیعی شیل راک بولٹ کیسے کام کرتا ہے؟
ایک توسیعی شیل راک بولٹ اینکر اسمبلی اور آس پاس کی چٹان کے درمیان مکینیکل رابطہ پیدا کرکے راک اینکرنگ کو بہتر بناتا ہے۔ مکمل طور پر چپکنے والی بانڈنگ پر انحصار کرنے کے بجائے، یہ نظام ڈرل شدہ سوراخ کی اندرونی سطح کو پکڑنے کے لیے پھیلتے ہوئے خول کا استعمال کرتا ہے۔
ایک عام تنصیب میں، توسیعی خول ڈرل شدہ سوراخ کے اندر رکھا جاتا ہے، اور راک اینکر بولٹ اسمبلی کے ذریعے داخل کیا جاتا ہے۔ جیسا کہ تنصیب کے ڈیزائن کے مطابق بولٹ کو سخت کیا جاتا ہے، شیل باہر کی طرف پھیلتا ہے اور سوراخ کی دیوار کے خلاف دباتا ہے۔ یہ مکینیکل مصروفیت ایک مقررہ اینکرنگ پوائنٹ بناتی ہے۔
ہم توسیعی خول اور آس پاس کے مواد کے درمیان رابطے کو خاص طور پر اہم سمجھتے ہیں۔ اگر سوراخ کا قطر، شیل کے طول و عرض، یا تنصیب کے حالات مناسب نہیں ہیں، تو شیل مسلسل رابطہ پیدا نہیں کرسکتا ہے۔ یہی وجہ ہے کہ تنصیب سے پہلے اجزاء کے طول و عرض اور مطابقت کی جانچ کی جانی چاہئے۔
ہمارے M16 ایکسپینشن شیل راک بولٹس کو ساؤنڈ راک یا کنکریٹ میں راک اینکرنگ ایپلی کیشنز کے لیے ڈیزائن کیا گیا ہے۔ انہیں ایپلی کیشنز میں بھی استعمال کیا جا سکتا ہے جس میں یک طرفہ دیوار کی تشکیل شامل ہے، جہاں ساخت کے مخالف سمت تک رسائی محدود ہے۔
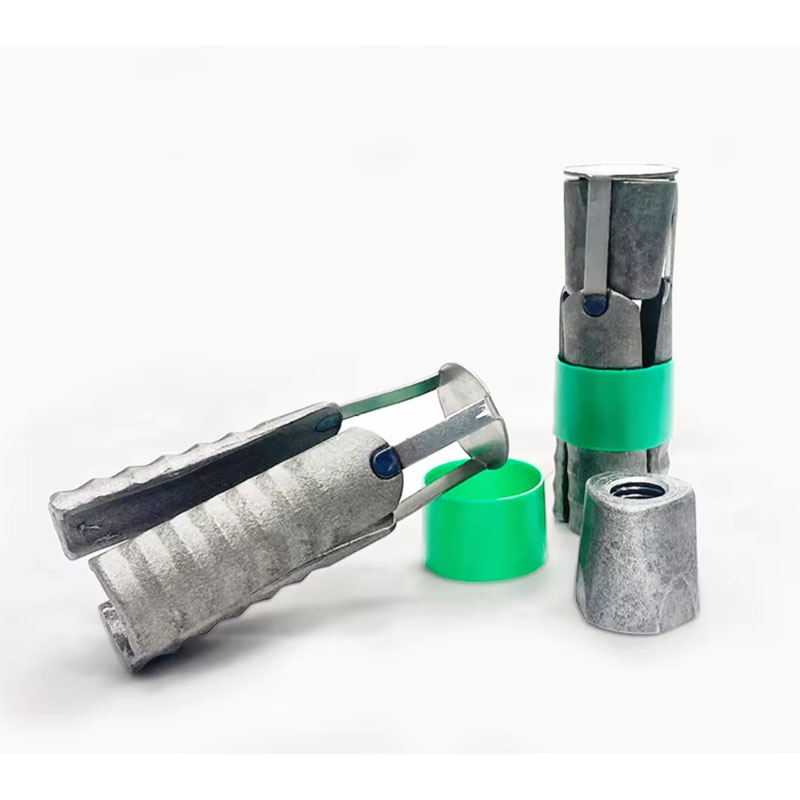
کے لیے کلیدی اجزاء اور مواد کا انتخابM16 توسیعی شیل راک بولٹس
مواد کا انتخاب مینوفیکچرنگ کے عمل، جہتی مستقل مزاجی، اور ہر جزو کی مناسبیت کو متاثر کرتا ہے۔ ہمارے توسیعی شیل راک بولٹ اسمبلی کے لیے، ہم شیل اور اینکر بولٹ کے لیے مختلف مواد اور پیداوار کے طریقے استعمال کرتے ہیں بجائے اس کے کہ ان کو ایک جیسے پرزوں کی طرح سمجھیں۔
| پروڈکٹ پیرامیٹر | تفصیلات |
|---|---|
| پروڈکٹ کا نام | M16 توسیعی شیل راک بولٹس |
| پروڈکٹ کی قسم | توسیع شیل راک اینکر اسمبلی |
| توسیع شیل مواد | کاربن اسٹیل |
| راک اینکر بولٹ میٹریل | کاسٹ آئرن |
| توسیع شیل مینوفیکچرنگ کے عمل | جعل سازی |
| راک اینکر بولٹ مینوفیکچرنگ کا عمل | کاسٹنگ |
| سطح ختم | تیل زنگ آلود ختم |
| درخواست | راک اور کنکریٹ اینکرنگ |
توسیعی شیل کے لیے جعلی کاربن اسٹیل کیوں استعمال کریں؟
توسیعی خول کو اپنی شکل کو برقرار رکھنے اور تنصیب کے دوران ڈرل شدہ سوراخ کے ساتھ مناسب طریقے سے تعامل کرنے کی ضرورت ہے۔ ہم اس جزو کے لیے کاربن اسٹیل استعمال کرتے ہیں اور اسے فورجنگ کے ذریعے تیار کرتے ہیں۔
فورجنگ کنٹرولڈ پریشر کے ذریعے دھات کو شکل دیتی ہے، جو اسے متعین جیومیٹریوں کے ساتھ اجزاء پیدا کرنے کے لیے موزوں بناتی ہے۔ توسیعی شیل اینکرز کے لیے، مینوفیکچرنگ کی توجہ مستقل مزاجی، جہتی درستگی، اور ملاوٹ کے اجزاء کے درمیان فٹ ہونے پر ہے۔
ہم شیل کے طول و عرض اور رابطے کی سطحوں پر خاص توجہ دیتے ہیں کیونکہ چھوٹے فرق بھی اسمبلی کی مطابقت اور آس پاس کے مواد کے ساتھ شیل کے مشغول ہونے کے طریقے کو متاثر کر سکتے ہیں۔
راک اینکر بولٹ کے لیے کاسٹ آئرن کیوں استعمال کریں؟
ہمارے راک اینکر بولٹ کاسٹ آئرن سے تیار کیے جاتے ہیں۔ کاسٹنگ دھات کو مولڈ پر مبنی مینوفیکچرنگ کے عمل کے ذریعے مطلوبہ جزو کی شکل اختیار کرنے دیتی ہے۔
25 سال سے زائد پیداواری تجربے کے ساتھ دھاتی فاؤنڈری کے طور پر، ہم اجزاء کے بعد کے مشینی آپریشنز میں منتقل ہونے سے پہلے کاسٹنگ کے معیار کو کنٹرول کرنے کی اہمیت کو سمجھتے ہیں۔ معدنیات سے متعلق معیار، جہتی مستقل مزاجی، اور مشینی تقاضوں کو ایک ساتھ غور کرنے کی ضرورت ہے۔
ہم کس طرح توسیعی شیل راک بولٹ تیار کرتے ہیں۔
سپریم مشینری میں، ہم مختلف دھاتی اجزاء تیار کرنے کے لیے فورجنگ، کاسٹنگ اور مشینی صلاحیتوں کو یکجا کرتے ہیں۔ M16 توسیعی شیل راک بولٹ اسمبلی میں اس کے دو اہم اجزاء کے لیے علیحدہ پیداواری راستے شامل ہیں۔
1. توسیع شیل فورجنگ
ہم فورجنگ کے ذریعے کاربن اسٹیل کی توسیعی خول تیار کرتے ہیں۔ اس مرحلے کے دوران، دھات کو مطلوبہ جزو جیومیٹری حاصل کرنے کے لیے شکل دی جاتی ہے۔ عمل کا کنٹرول ضروری ہے کیونکہ شیل کو متعلقہ اینکر بولٹ کے ساتھ صحیح طریقے سے فٹ ہونا چاہیے اور اس کا مطلوبہ توسیعی کام انجام دینا چاہیے۔
2. راک اینکر بولٹ کاسٹنگ
کاسٹ آئرن راک اینکر بولٹ کاسٹنگ کے ذریعے تیار کیا جاتا ہے۔ پگھلی ہوئی دھات کو ایک تیار سانچے میں ڈالا جاتا ہے اور اسے مطلوبہ شکل میں مضبوط ہونے دیا جاتا ہے۔ کاسٹ کرنے کے بعد، اجزاء کو مزید پروسیسنگ کے لئے تیار کیا جاتا ہے.
ہمارے فاؤنڈری کے تجربے میں گرے آئرن کاسٹنگ، ڈکٹائل آئرن کاسٹنگ، اور درست سرمایہ کاری شامل ہے۔ یہ صلاحیتیں تعمیراتی مشینری، کان کنی کے سازوسامان، ہائیڈرولک سسٹمز اور دیگر صنعتی ایپلی کیشنز کے لیے دھاتی اجزاء کی پیداوار میں معاونت کرتی ہیں۔
3. CNC مشینی اور جہتی پروسیسنگ
ابتدائی تشکیل یا معدنیات سے متعلق مراحل کے بعد، مخصوص طول و عرض اور اسمبلی انٹرفیس کو حاصل کرنے کے لیے جہاں ضرورت ہو وہاں مشینی استعمال کی جاتی ہے۔
ہماری مشینی ورکشاپ CNC آلات اور مشینی مراکز سے لیس ہے۔ ہم ان سہولیات کو کسٹمر ڈرائنگ اور تکنیکی ضروریات کے مطابق اجزاء پر کارروائی کرنے کے لیے استعمال کرتے ہیں۔ راک اینکر اسمبلیوں کے لیے، اہم تحفظات میں جہتی مستقل مزاجی، ملن کے حصے کی مطابقت، اور مخصوص مشینی سطحوں کی درستگی شامل ہیں۔
4. معائنہ اور پیکیجنگ
مشینی اور معائنہ کے بعد، اہل اجزاء پیکنگ اور شپمنٹ کے لیے تیار کیے جاتے ہیں۔ ہم نقل و حمل اور کسٹمر کی ضروریات کے مطابق M16 ایکسپینشن شیل راک بولٹس کے لیے پیکیجنگ کو اپنی مرضی کے مطابق بنا سکتے ہیں۔
دستیاب پیکیجنگ کے اختیارات میں پلاسٹک کے تھیلے، کارٹن، لکڑی کے کیسز اور کریٹس شامل ہیں۔ حتمی پیکیجنگ کا طریقہ آرڈر کی مقدار، مصنوعات کے طول و عرض، اور شپنگ کے انتظامات کے مطابق منتخب کیا جا سکتا ہے۔
راک اینکرنگ کی کارکردگی کو متاثر کرنے والے عوامل
ایک راک اینکر بولٹ اسمبلی اپنے تنصیب کے ماحول سے آزادانہ طور پر کام نہیں کرتی ہے۔ ہمارے تجربے میں، مکمل اینکرنگ سسٹم کا جائزہ صرف بولٹ میٹریل یا برائے نام سائز کو دیکھنے سے زیادہ مفید ہے۔
| عامل | کیوں یہ اہمیت رکھتا ہے۔ | کیا چیک کرنا ہے۔ |
|---|---|---|
| سوراخ شدہ سوراخ قطر | اس بات کا تعین کرتا ہے کہ آیا توسیعی خول سوراخ والی دیوار کے ساتھ مناسب طریقے سے مشغول ہو سکتا ہے۔ | مخصوص شیل کے طول و عرض کے ساتھ مطابقت کی تصدیق کریں۔ |
| چٹان یا کنکریٹ کی حالت | مادی طاقت اور سطح کی حالت مکینیکل اینکریج کو متاثر کرتی ہے۔ | چیک کریں کہ آیا انسٹالیشن سبسٹریٹ توسیعی اینکرنگ کے لیے موزوں ہے۔ |
| توسیعی شیل جیومیٹری | ڈرل شدہ سوراخ اور اسمبلی کی مطابقت کے ساتھ رابطے کو متاثر کرتا ہے۔ | شیل کے طول و عرض اور تشکیل کی مستقل مزاجی کی تصدیق کریں۔ |
| بولٹ اور شیل مطابقت | تنصیب کے دوران دونوں اجزاء کو مل کر کام کرنا چاہیے۔ | ملاوٹ کے طول و عرض اور اسمبلی کی ضروریات کو چیک کریں۔ |
| تنصیب کا طریقہ کار | غلط تنصیب اینکر کو مطلوبہ مصروفیت کو تیار کرنے سے روک سکتی ہے۔ | مخصوص تنصیب اور سخت کرنے کے طریقہ کار پر عمل کریں۔ |
| سطح کی حالت | سطح کی تکمیل اسٹوریج اور ہینڈلنگ کے حالات کو متاثر کرتی ہے۔ | نقل و حمل کے دوران تکمیل کی ضروریات اور تحفظ کی تصدیق کریں۔ |
ایک نکتہ جس پر ہم زور دیں گے وہ یہ ہے کہ صرف M16 کا عہدہ قابل اجازت اینکرنگ بوجھ کو قائم نہیں کرتا ہے۔ اصل بوجھ کی گنجائش مکمل اسمبلی ڈیزائن، سوراخ شدہ سوراخ کے طول و عرض، سبسٹریٹ کی شرائط، اور تنصیب کے طریقہ پر منحصر ہے۔ ساختی یا زیر زمین سپورٹ پروجیکٹس کے لیے، ان پیرامیٹرز کی تصدیق انجینئرنگ کیلکولیشنز اور مناسب جانچ کے ذریعے کی جانی چاہیے۔
M16 ایکسپینشن شیل راک بولٹس کی مخصوص ایپلی کیشنز
ایکسپینشن شیل اینکر استعمال کیے جاتے ہیں جہاں صوتی چٹان یا کنکریٹ میں مکینیکل اینکرنگ کی ضرورت ہوتی ہے۔ M16 توسیعی شیل راک بولٹ اسمبلی ان منصوبوں کے لیے موزوں ہے جو اس قسم کے اینکرنگ انتظامات کی وضاحت کرتے ہیں۔
- راک اینکرنگ:مناسب آواز کی چٹان کی تشکیل میں مکینیکل اینکرنگ پوائنٹس قائم کرنے کے لیے استعمال کیا جاتا ہے۔
- کان کنی کے منصوبے:کان کنی سے متعلق اینکرنگ سسٹمز میں شامل کیا جا سکتا ہے جہاں پراجیکٹ ڈیزائن توسیعی شیل کے اجزاء کی وضاحت کرتا ہے۔
- کنکریٹ کے ڈھانچے:مناسب کنکریٹ سبسٹریٹس میں اینکرنگ ایپلی کیشنز کے لیے استعمال کیا جاتا ہے۔
- یک طرفہ دیوار کی تشکیل:راک اینکرز دیوار بنانے کے انتظامات کی حمایت کر سکتے ہیں جہاں تنصیب تک رسائی صرف ایک طرف سے دستیاب ہے، پروجیکٹ کے ڈیزائن کے ساتھ۔
- تعمیراتی انجینئرنگ:تعمیراتی منصوبوں میں لاگو کیا جاتا ہے جس میں چٹان یا کنکریٹ میں مکینیکل اینکریج کی ضرورت ہوتی ہے۔
کان کنی اور تعمیراتی ایپلی کیشنز کے لیے، ہم حتمی مصنوعات کی ترتیب کو منتخب کرنے سے پہلے سبسٹریٹ کی حالت، مطلوبہ اینکرنگ گہرائی، تنصیب کی جگہ، اور ڈیزائن کے بوجھ کی تصدیق کرنے کی تجویز کرتے ہیں۔
ہم راک اینکر اجزاء کے معیار کو کیسے کنٹرول کرتے ہیں۔
سپریم مشینری میں، معیار کے معائنہ کو شپمنٹ سے پہلے حتمی جانچ تک محدود رکھنے کے بجائے پیداوار کے مختلف مراحل میں ضم کیا جاتا ہے۔ ہمارے معائنہ کے عمل میں آنے والے مواد، پروڈکشن آپریشنز، تیار شدہ اجزاء، اور باہر جانے والی مصنوعات شامل ہیں۔
آنے والا کوالٹی کنٹرول
ہماری فیکٹری میں آنے کے بعد ہم آنے والے خام مال کی جانچ کرتے ہیں۔ پیداوار شروع ہونے سے پہلے مواد کی حالت اور متعلقہ ضروریات کا جائزہ لیا جاتا ہے۔
عمل میں کوالٹی کنٹرول
ہم پیداوار لائن کو چلانے سے پہلے اہم پیداوار کی تفصیلات کا معائنہ کرتے ہیں۔ بڑے پیمانے پر پیداوار کے دوران، ہم ممکنہ جہتی یا پروسیسنگ کے مسائل کی نشاندہی کرنے کے لیے مکمل معائنہ اور روٹنگ معائنہ کرتے ہیں۔
فائنل اور آؤٹ گوئنگ کوالٹی کنٹرول
تیار سامان کی پیداوار کے بعد جانچ پڑتال کی جاتی ہے. شپمنٹ سے پہلے، باہر جانے والے معائنے مصنوعات کی حالت، مقدار، اور پیکیجنگ کی ضروریات کی تصدیق کرنے کا ایک اور موقع فراہم کرتے ہیں۔
ہمارا مقصد پروڈکشن بیچز کے درمیان عدم مطابقت کو کم کرنا اور اس بات کو یقینی بنانا ہے کہ فراہم کردہ اجزاء متفقہ تکنیکی وضاحتوں پر پورا اتریں۔
سپریم مشینری کے ساتھ کیوں کام کریں؟
سپریم مشینری ننگبو سپریم مشینری کمپنی، لمیٹڈ، چین میں ایک پیشہ ور میٹل فاؤنڈری ہے جس کے ساتھ میٹل کاسٹنگ میں 25 سال سے زیادہ کا تجربہ ہے۔
ہمارے پروڈکشن کے تجربے میں گرے آئرن کاسٹنگ، ڈکٹائل آئرن کاسٹنگ، اور پریزین انویسٹمنٹ کاسٹنگ شامل ہے۔ ہم زرعی مشینری، تعمیراتی مشینری، کان کنی، ہائیڈرولکس، آٹوموٹیو پرزے، اور صنعتی آلات سمیت صنعتوں میں صارفین کی خدمت کرتے ہیں۔
توسیعی شیل راک بولٹس اور متعلقہ دھاتی اجزاء کے لیے، ہماری مینوفیکچرنگ صلاحیتیں کئی عملی فوائد پیش کرتی ہیں:
- فاؤنڈری کا 25 سال سے زیادہ کا تجربہ:آئرن کاسٹنگ اور صنعتی دھاتی اجزاء کی تیاری میں وسیع تجربہ۔
- ایک سے زیادہ مینوفیکچرنگ کے عمل:کاسٹنگ، جعل سازی سے متعلقہ اجزاء کی پیداوار، اور مشینی صلاحیتیں مصنوعات کی مختلف ضروریات کو پورا کرتی ہیں۔
- CNC مشینی سہولیات:CNC آلات اور مشینی مراکز تکنیکی ڈرائنگ کی بنیاد پر جہتی پروسیسنگ کی حمایت کرتے ہیں۔
- درخواست پر مبنی پیداوار:کان کنی اور تعمیراتی مشینری کے اجزاء میں تجربہ صنعتی مینوفیکچرنگ کی ضروریات کو سمجھنے میں ہماری مدد کرتا ہے۔
- معیار کا معائنہ:ہمارے پروڈکشن ورک فلو میں آنے والی، ان پراسیس، فائنل اور آؤٹ گوئنگ کوالٹی چیکز شامل ہیں۔
ہم مینوفیکچرنگ میں مستقل مزاجی اور تکنیکی تقاضوں پر توجہ مرکوز کرتے ہیں بجائے اس کے کہ یہ فرض کیا جائے کہ ایک جز کی تفصیلات ہر پروجیکٹ کے لیے فٹ بیٹھتی ہیں۔ گاہک پیداوار سے پہلے تکنیکی تشخیص کے لیے ڈرائنگ، نمونے، یا مصنوعات کی وضاحتیں فراہم کر سکتے ہیں۔
کے بارے میں اکثر پوچھے گئے سوالاتM16 توسیعی شیل راک بولٹس
1. M16 ایکسپینشن شیل راک بولٹ کیا ہے؟
M16 ایکسپینشن شیل راک بولٹ ایک مکینیکل اینکرنگ اسمبلی ہے جو پتھر یا کنکریٹ میں مناسب ڈرل شدہ سوراخوں کے اندر اجزاء کو محفوظ بنانے کے لیے ڈیزائن کی گئی ہے۔ اس کا توسیعی خول مکینیکل مشغولیت قائم کرنے کے لیے سوراخ کی دیوار کے خلاف پھیلتا ہے۔
2. M16 ایکسپینشن شیل راک بولٹس میں کون سا مواد استعمال ہوتا ہے؟
ہماری مصنوعات کی ترتیب میں، توسیعی خول کاربن اسٹیل سے بنایا گیا ہے، جبکہ راک اینکر بولٹ کاسٹ آئرن سے بنایا گیا ہے۔ شیل فورجنگ کے ذریعے تیار کیا جاتا ہے، اور اینکر بولٹ کاسٹنگ کے ذریعے تیار کیا جاتا ہے۔
3. جعلی توسیعی خول اور کاسٹ اینکر بولٹ میں کیا فرق ہے؟
ایک جعلی توسیعی خول کو دباؤ کے تحت دھات کی خرابی کے ذریعے شکل دی جاتی ہے، جبکہ ایک کاسٹ اینکر بولٹ پگھلی ہوئی دھات کو سانچے میں ڈال کر تشکیل پاتا ہے۔ یہ عمل مختلف اجزاء جیومیٹریوں اور مینوفیکچرنگ کی ضروریات کے مطابق منتخب کیے جاتے ہیں۔
4. کیا کنکریٹ میں توسیعی شیل راک بولٹ استعمال کیے جا سکتے ہیں؟
جی ہاں ایکسپینشن شیل راک بولٹ مناسب کنکریٹ اینکرنگ ایپلی کیشنز میں استعمال کیے جا سکتے ہیں۔ تاہم، تنصیب سے پہلے کنکریٹ کی حالت، سوراخ کے طول و عرض، لنگر کی ترتیب، اور مطلوبہ بوجھ کی گنجائش کا جائزہ لینا ضروری ہے۔
5. ان راک اینکر بولٹس کے لیے کون سی سطح کی تکمیل دستیاب ہے؟
درج کردہ M16 ایکسپینشن شیل راک بولٹس میں تیل کی زنگ آلود فنش نمایاں ہے۔ دیگر سطح کے علاج کی ضروریات کی پیداوار سے پہلے کارخانہ دار کے ساتھ تصدیق کی جانی چاہئے.
6. میں درست توسیعی شیل راک بولٹ کو کیسے منتخب کروں؟
مطلوبہ بولٹ سائز، سوراخ شدہ سوراخ کا قطر، اینکرنگ گہرائی، سبسٹریٹ کی حالت، اور ڈیزائن بوجھ کے ساتھ شروع کریں۔ آپ کو شیل کے طول و عرض اور تنصیب کے طریقہ کار کی بھی تصدیق کرنی چاہیے تاکہ یہ یقینی بنایا جا سکے کہ مکمل اسمبلی منصوبے کے ساتھ مطابقت رکھتی ہے۔
7. کیا سپریم مشینری اپنی مرضی کے مطابق راک اینکر اجزاء فراہم کرتی ہے؟
جی ہاں ہم دھاتی اجزاء کی تیاری کے لیے کسٹمر کی ڈرائنگ، نمونے اور تکنیکی خصوصیات کا جائزہ لے سکتے ہیں۔ ہماری کاسٹنگ اور مشینی صلاحیتیں صنعتی اجزاء کی مختلف ضروریات کی حمایت کرتی ہیں۔ مخصوص منصوبے کے مطابق اپنی مرضی کے مطابق پیداوار کی تفصیلات کی تصدیق کی جانی چاہئے۔
8. M16 ایکسپینشن شیل راک بولٹس شپمنٹ کے لیے کیسے پیک کیے جاتے ہیں؟
پیکیجنگ کسٹمر کی ضروریات کے مطابق اپنی مرضی کے مطابق کیا جا سکتا ہے. عام اختیارات میں پروڈکٹ کی مقدار، طول و عرض اور نقل و حمل کے حالات کے لحاظ سے پلاسٹک کے تھیلے، کارٹن بکس، لکڑی کے کیسز اور کریٹس شامل ہیں۔
نتیجہ
ایک توسیعی شیل راک بولٹ ارد گرد کی چٹان یا کنکریٹ کے خلاف پھیل کر اور ایک محفوظ رابطہ نقطہ قائم کرکے مکینیکل اینکرنگ کو بہتر بناتا ہے۔ اس کی کارکردگی برائے نام M16 سائز سے زیادہ پر منحصر ہے۔ اجزاء کا مواد، شیل جیومیٹری، کاسٹنگ اور فورجنگ کوالٹی، مشینی درستگی، اور تنصیب کے حالات سبھی اہم کردار ادا کرتے ہیں۔
سپریم مشینری میں، ہم دھاتی فاؤنڈری کے 25 سال سے زیادہ کے تجربے کو مشینی اور معیار کے معائنہ کی صلاحیتوں کے ساتھ جوڑتے ہیں تاکہ صنعتی دھاتی اجزاء تیار کیے جا سکیں۔ چاہے آپ کو M16 ایکسپینشن شیل راک بولٹس کی ضرورت ہو یا کان کنی اور تعمیراتی ایپلی کیشنز کے لیے اپنی مرضی کے مطابق کاسٹ آئرن کے اجزاء، ہم تشخیص کے لیے تکنیکی ڈرائنگ اور مصنوعات کی تفصیلات کا خیرمقدم کرتے ہیں۔
ہماری مینوفیکچرنگ صلاحیتوں اور مصنوعات کی حد کے بارے میں مزید جاننے کے لیے، ملاحظہ کریں۔سپریم مشینرییا ہماری دریافت کریں۔صنعتی دھاتی معدنیات سے متعلق مصنوعات.
انکوائری بھیجیں۔

X
ہم آپ کو براؤزنگ کا بہتر تجربہ پیش کرنے ، سائٹ ٹریفک کا تجزیہ کرنے اور مواد کو ذاتی نوعیت دینے کے لئے کوکیز کا استعمال کرتے ہیں۔ اس سائٹ کا استعمال کرکے ، آپ کوکیز کے ہمارے استعمال سے اتفاق کرتے ہیں۔
رازداری کی پالیسی